


Automatisering van metaalzagen: een veldgids
Wanneer een cirkelzaag stopt afhankelijk van de handen van de operator, verandert het zagen van een handmatige taak in een herhaalbaar proces. Dit is waar het om gaat als u een automatische cirkelzaagmachine evalueert en waar veel kopers te veel of te weinig betalen.
Loop naar het einde van een willekeurige snijlijn en je zult hetzelfde tafereel zien. Het mes valt, de operator maakt de klem los, duwt het voltooide onderdeel opzij, meet het volgende, trekt de staaf naar voren en klemt weer vast. Tijdens een dienst van acht uur verbruiken de mensen die met gaten omgaan meer uren dan het mes ooit aan het zagen besteedt.
De oplossing is meestal niet een sneller mes. Het is een machine die de kloof tussen sneden overbrugt. Een automatische cirkelzaagmachine neemt de stafaanvoer, het klemmen, het positioneren van de lengte, het snijden en het lossen van onderdelen binnen een zich herhalende cyclus over - en die volgorde, en niet de bladsnelheid, is wat de economie van alles stroomafwaarts verandert.
Wat een automatische cirkelzaagmachine eigenlijk doet
Een automatische cirkelzaagmachine is een op zichzelf staande zaagcel, opgebouwd rond een roterend schijfblad dat door het werkstuk naar beneden zaagt. Het automatische onderdeel verwijst naar de volledige materiaalverwerkingslus: een servo-staafaanvoersysteem voert het materiaal voort nadat elk onderdeel is voltooid, klemmen houden de staaf aan beide zijden van het blad vast, een controller positioneert het onderdeel op de geprogrammeerde lengte en de zaagkop doorloopt de zaag-, retour- en spanenverwijderingsreeks zonder dat er een operator tussen zit.
Dat onderscheid is belangrijker dan welk pk-cijfer dan ook. Een semi-automatische zaag is nog steeds afhankelijk van de operator om het materiaal vóór elke zaagsnede te positioneren, waardoor meetvariatie weer in de cyclus komt. Een volautomatische machine neemt die variatie weg en hoort daarom thuis in een discussie over procesbeheersing in plaats van over eenvoudige tooling.
Wat verandert er als de machine zichzelf draait?
De meest directe verandering is de consistentie van de cyclus. Bij handmatig zagen is variabiliteit ingebouwd, omdat het meten en opspannen bij elke cyclus enigszins veranderen. Met servovoeding en een vaste volgorde herhaalt de machine dezelfde bewegingen en blijven de stuklengtes stuk voor stuk stabiel.
De praktijkresultaten verdienen aandacht voordat u offertes gaat vergelijken:
- Lengtetolerantie: een correct afgestelde automatische cirkelzaag kan ±0,1 tot ±0,3 mm op staafmateriaal vasthouden, waarbij de handmatige positionering richting ±1 mm of slechter afwijkt.
- Gesneden haaksheid: gecontroleerde neerwaartse beweging en stevige klemming voorkomen dat het zaagblad zijwaarts afbuigt, zodat het snijvlak loodrecht op de staafas blijft.
- Levensduur mes: Een consistente voedingsdruk en automatische nevelsmering verdelen de slijtage gelijkmatig, wat meer sneden tussen maalgoed betekent.
- Arbeidsproductiviteit: één operator kan meerdere machines aansturen, omdat de taak verschuift van het uitvoeren van sneden naar het beheren van resultaten.
- Onbeheerde ramen: met een lang stavenmagazijn kan de machine de batch na het einde van de dienst afwerken.
Het mes was zelden de bottleneck. Het wachten tussen de bezuinigingen was.
Belangrijkste componenten en wat u moet onderzoeken
Een automatische machine is slechts zo goed als zijn zwakste onderdeel. Dit zijn de onderdelen die de prestaties in de echte wereld bepalen:
| Component | Functie | Waarom het ertoe doet |
|---|---|---|
| Zaagblad | Snijgereedschap, meestal met hardmetalen punt | Bepaalt de snijkwaliteit, snelheid en kosten per onderdeel |
| Spindel aandrijving | Roteert het mes met constante snelheid | Directe aandrijving zorgt voor snelheidsstabiliteit; tandwieloverbrengingen zijn geschikt voor zwaar maaiwerk |
| Servo-bar-feeder | Voert het materiaal door naar de geprogrammeerde lengte | De nauwkeurigheid van de invoer bepaalt rechtstreeks de lengtetolerantie |
| Klemmen | Houd de staaf aan beide zijden van het mes vast | Voorkom trillingen en houd de snede recht |
| PLC/besturing | Voert de snijcyclus uit | Betrouwbaarheid en programmeergemak bepalen de dagelijkse bruikbaarheid |
| Koelvloeistof- en spanentransporteur | Laat het mes afkoelen en verwijder het spanen | Heeft invloed op de levensduur van het mes, de kwaliteit van het oppervlak en de stilstandtijd bij het schoonmaken |
Machineconfiguraties: de cyclus afstemmen op de taak
Automatische cirkelzaagmachines zijn er in herkenbare configuraties, en de verschillen zijn van invloed op zowel de productiviteit als de prijs.
| Configuratie | Meest geschikt voor | Afruil |
|---|---|---|
| Handmatig of semi-automatisch | Kleine runs, gemengde batches, onderhoudsonderdelen | Laagste kosten, maar cyclusconsistentie hangt af van de operator |
| Volautomatisch met staafaanvoer | Herhaal batches van staaf en buis in middelhoog tot hoog volume | Hogere investering, snelste terugverdientijd bij een hoog gebruik |
| Hardmetalen cirkelzaag met hoge snelheid | Stevige ronde staaf en zware buis waar snelheid en afwerking belangrijk zijn | Vereist stabiele klemming en gedisciplineerde spaanbeheersing |
| CNC-hoek- of verstekzaag | Schuine sneden, frames en lasconstructies | Extra ascomplexiteit is alleen de moeite waard als hoeken een echte vereiste zijn |
Het formaat van de machine aanpassen aan uw materiaal, niet aan de brochure
Capaciteit is altijd de eerste specificatie, maar de praktische vraag is welke materialen je daadwerkelijk snijdt. Massieve staaf gedraagt zich anders dan buis, en roestvrij staal vraagt meer van het lemmet dan zacht staal. Een machine die geschikt is voor een zeldzame knuppel van 200 mm snijdt staven van 40 mm langzamer en verspilt materiaal bij elke zaagsnede; een machine die te klein is, dwingt extra passages of secundaire verwerking af.
Voor massieve staven en buizen uit het kleine tot middensegment bieden machines in de capaciteitsklasse van 80 tot 120 mm doorgaans de beste balans tussen cyclustijd, bladkosten en materiaalverlies.
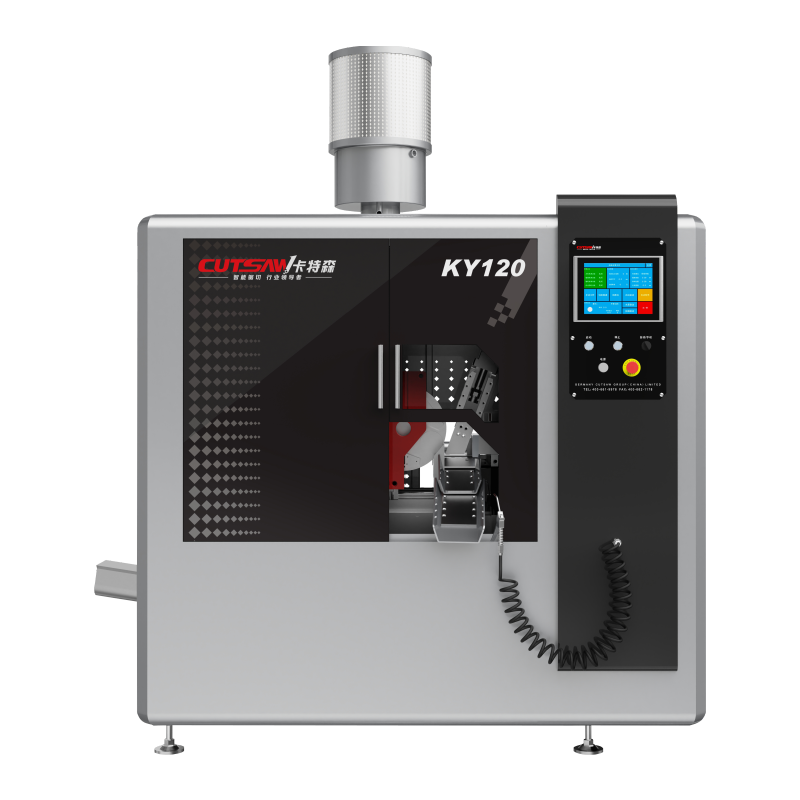 KY120 Cirkelzaag voor het nauwkeurig zagen van buizen en stangen Deze machine met een capaciteit van 80-120 mm is geschikt voor kleine tot middelgrote massieve staven en buizen. De TCT- en HSS-bladopties en de driepuntsklemhandgreep, ronde staaf, buis en roestvrij staal, zorgen voor een stabiele voeding en een beperkte opstelling. Bekijk Product →
Het materiaaltype is net zo belangrijk als de diameter. Ronde staven, buizen en roestvrij staal hebben vergelijkbare voedingsbehoeften, maar vragen om verschillende bladkwaliteiten en snijparameters. Een machine die voor deze drie materialen is ingericht, vermijdt het vallen en opstaan dat normaal gesproken de eerste weken van de productie opslokt.
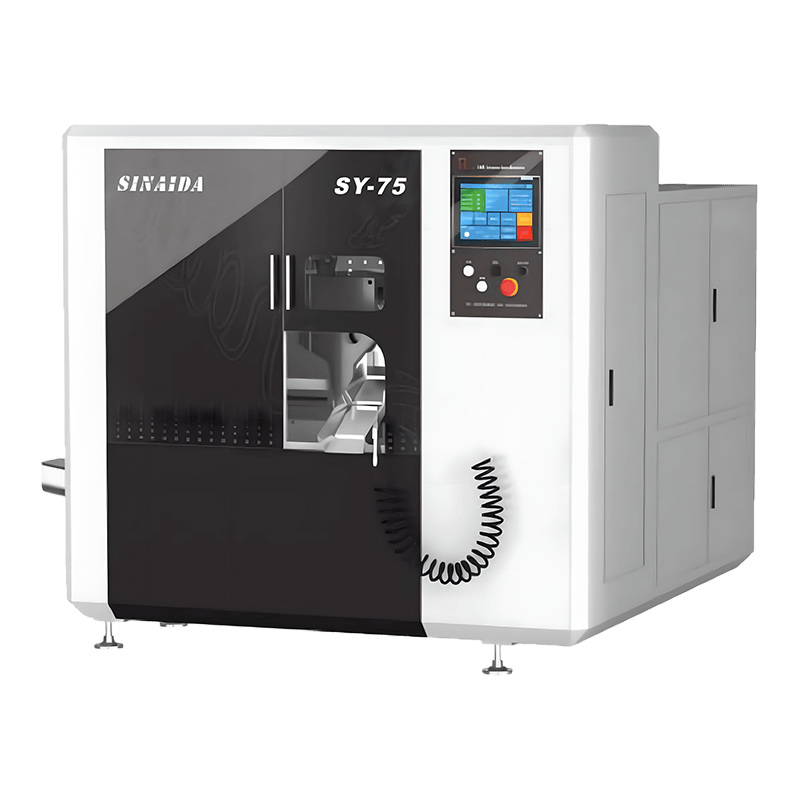 SY75 Cirkelzaag voor ronde stalen en roestvrijstalen buizen Deze machine is gebouwd voor grotere massieve staven en zware profielen en is voorzien van HSS-bladen die bestand zijn tegen hoogwaardig roestvrij staal. Het levert braamvrije sneden met stabiele klemming en voldoet aan veeleisende taken met grote diameters. Bekijk Product →
Aan de bovenkant van het gangbare assortiment – grote massieve staven en zware profielen – heeft de machine een groter blad, een zwaardere spindel en een stijvere klemming nodig. Baseer die beslissing op het grootste realistische werkstuk, en niet op de occasionele eenmalige klus die wordt geoffreerd om een bestelling binnen te halen.
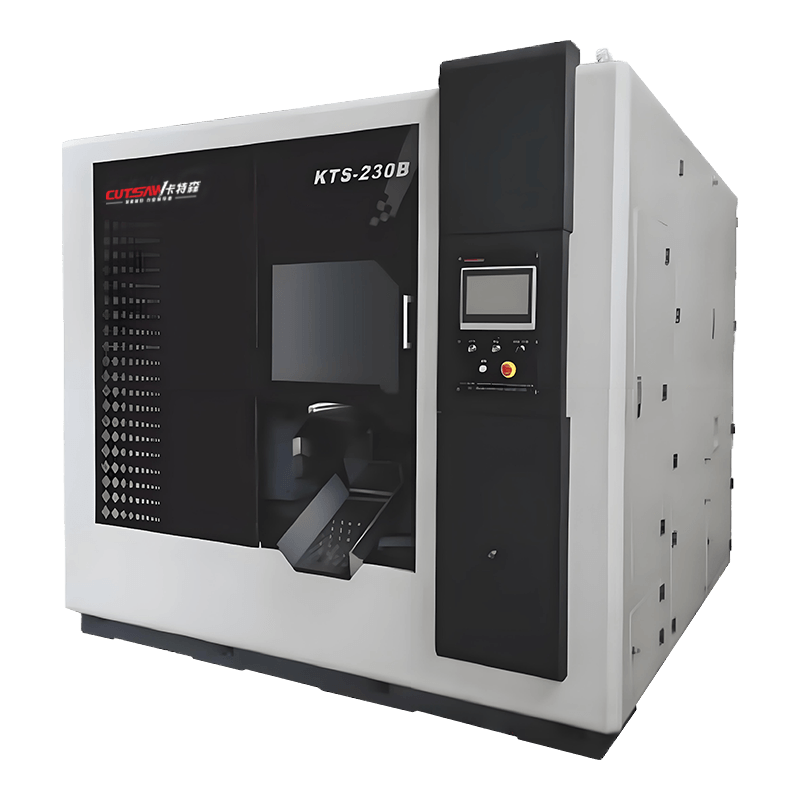 KY230 Snelle metaalcirkelzaag met dubbele bladondersteuning Deze snelle cirkelzaag combineert TCT- en HSS-bladen in een gegoten lichaam met driepuntsklemming. De nauwkeurige spindelversnellingsbak en bediening met één klik ondersteunen geautomatiseerde lijnen waarbij bedieningsdetails bepalend zijn voor echte kostenbesparingen. Bekijk Product →
Wat gewoonlijk wordt onderschat bij de aankoopbeslissing
De machineprijs krijgt de meeste aandacht, maar de operationele details bepalen of automatisering daadwerkelijk loont.
Koelvloeistof- en spaanbeheer. Een volautomatische machine produceert continu chips. Als de koelmiddel- en spaantransportband te klein zijn, stopt de machine om de paar uur voor handmatige reiniging, waardoor het automatiseringsvoordeel teniet wordt gedaan.
Kerf verlies. Een groter mes verwijdert meer materiaal. Een te grote bladdiameter “voor toekomstige klussen” verhoogt het materiaalverlies bij elke zaagsnede, en gedurende de looptijd van een contract wordt dat echt geld.
Een goed op elkaar afgestemde opstelling. Wanneer de capaciteit overeenkomt met het daadwerkelijke bereik van de te snijden staven, behoudt de machine lengtetolerantie over een volledig magazijn en produceert schone, braamlichte uiteinden die secundair ontbramen verminderen.
Veiligheidsvoorzieningen zijn niet optioneel. Mesbeschermers, vergrendelingen en noodstops zijn wat een productiemachine onderscheidt van een onbeheerd risico. Machines met CE-certificering zijn voorzien van gevalideerde veiligheidssystemen; verifieer ze op dezelfde manier waarop u de uitlijning controleert.
Selectiefouten die zich in de eerste maand voordoen
Vraag een willekeurige servicemonteur waar automatische zagen na installatie misgaan en dezelfde drie patronen blijven verschijnen.
- Alleen al op maximale diameter kopen. Een machine die geschikt is voor één zeldzaam extra groot onderdeel, snijdt de normale productie langzamer en verspilt meer materiaal per snede. Specificeer de mix van werk, niet de uitschieter.
- Barresten negeren. Elke staaf laat een korte staart achter die de feeder niet kan vastklemmen. Plan voor het sorteren en retourneren van restanten, want zelfs de meest productieve machine is afhankelijk van een schone materiaalstroom eromheen.
- De uitlijningscontrole overslaan. De uitlijning van blad tot bankschroef bepaalt de haaksheid van de snede. Controleer dit tijdens de inbedrijfstelling; Als er later ongelijkmatige sneden optreden, controleer dan de uitlijning voordat u het mes aanraakt. De praktische oplossingen voor ongelijkmatige cirkelzaagsneden zijn de moeite waard om bij de hand te hebben.
De onderste regel
Een automatische cirkelzaagmachine verdient zijn geld als het werk herhaalbaar is, het materiaalaanbod goed wordt begrepen en de ondersteunende details – koelvloeistof, spaanafvoer, zaagbladkeuze, veiligheid – dezelfde aandacht krijgen als de aankoopprijs. Voor een winkel die staaf-, buis- of vaste voorraad in consistente batches snijdt, gaat automatisering niet over het vervangen van operators; het gaat om het wegnemen van de wachttijd tussen bezuinigingen.
Begin met de materialen en diameters die u vandaag snijdt, bevestig de lengtetolerantie die uw onderdelen daadwerkelijk nodig hebben en inspecteer de klem-, toevoer- en spaanverwerkingssystemen met dezelfde nauwkeurigheid die u toepast op de spilmotor. De juiste machine blijft draaien terwijl jouw team zijn uren besteedt aan werk dat meer verdient per uur.


