


De onderdelen van een metaalbandzaagmachine, deel voor deel uitgelegd
Frame, zaagkop, aandrijving, geleidingen, spanning, bankschroef, koelvloeistof en bedieningselementen: een stapsgewijze walkthrough voor kopers en operators, geschreven vanaf de werkvloer in plaats van vanuit de catalogus.
De meeste fouten die aan de operator worden toegeschreven, zijn componentfouten. Wanneer een zaagsnede een halve millimeter uit het vierkant wijkt over een staaf van 200 millimeter, zijn de gebruikelijke boosdoeners versleten bladgeleiders, geleidingsarmen die te ver van het werkstuk zijn geplaatst, of een zaagkop die onder ongecontroleerde kracht naar beneden zakt. Wanneer messen weken eerder breken dan nodig is, leidt het spoor tot spanning, koelvloeistof of tandsteek – bijna nooit tot een onzorgvuldige machinist.
Dat is de praktische reden om deze componenten te leren: elk prestatiecijfer op een offerte – haaksheid, levensduur van het mes, afwerking, sneden per uur – wordt geproduceerd door één onderdeel dat één taak uitvoert. Loop door elke machine in een vaste volgorde, stel één gerichte vraag over elk onderdeel, en de werkelijke capaciteiten ervan worden al lang vóór de eerste testsnede zichtbaar.
Frame en zaagkop: waar stijfheid de beslissende factor is
Het frame is het referentiepunt van de machine. Een gelast, spanningsarm stalen bed draagt de bankschroef, ondersteunt het werkstuk en absorbeert de trillingen die anders in het snijvlak terecht zouden komen. Als het frame buigt, zal geen enkel blad de haaksheid op zware delen behouden.
Boven het bed bevindt zich de zaagkop: de behuizing die beide wielen, de bladgeleiders en de aandrijving draagt. Hoe dat hoofd beweegt, scheidt de belangrijkste machinefamilies:
- Schaarmachines (draaimachines): de kop draait op één scharnier – eenvoudig en betaalbaar, voor lichter, onderbroken knippen.
- Machines met dubbele kolom: de kop beweegt op twee lineaire geleidingskolommen, waardoor de bladdruk gelijkmatig over de gehele werkstukbreedte wordt gehandhaafd; de standaard voor zwaar, nauwkeurig zagen.
- Portaalmachines: een portaalframe overspant het werkstuk en de zaag beweegt over zeer grote doorsneden.
- Verticale machines: het lemmet loopt door een werktafel voor langgoed, contouren en plaat.
Kolomstijfheid wordt overal beloond waar de snijkrachten het hoogst zijn: een stijve kop met dubbele kolom houdt de invoerdruk identiek van de eerste tand tot de laatste, terwijl een flexibele scharnierkop het blad laat ronddwalen als een zware snede dieper wordt. De onderstaande machine is precies voor dat doel gebouwd.
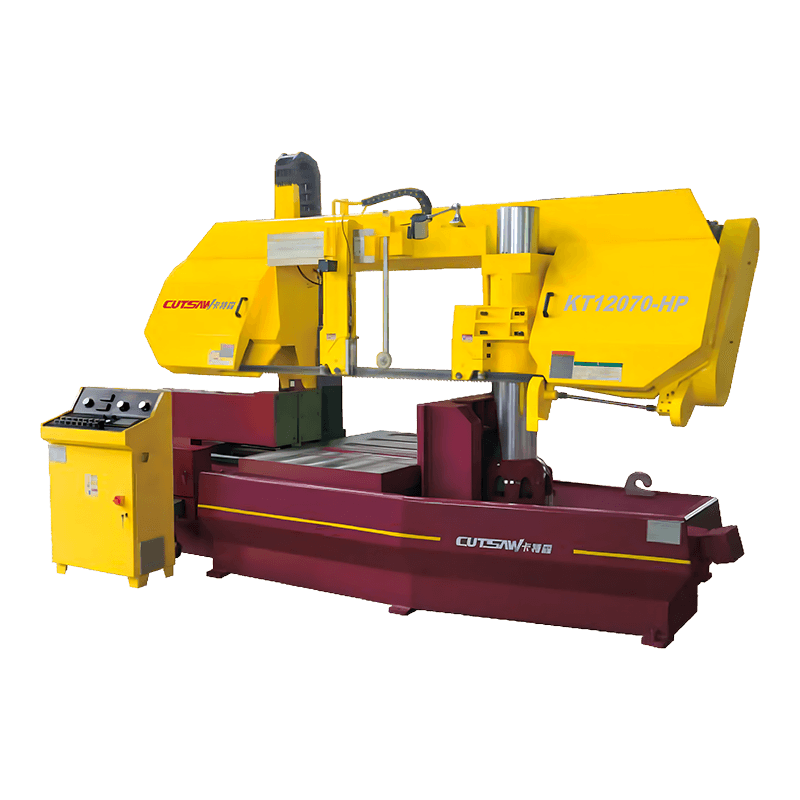 KT12070-HP Zware dubbele kolomlintzaag Een kop met twee kolommen houdt de voedingsdruk constant onder zware snijbelastingen, wat precies de hierboven beschreven taak is. De stevige constructie met twee kolommen en een stabiele werktafel maken het de moeite van het bekijken waard als het blad ronddwaalt en de buigbare frames van belang zijn. Bekijk Product →
Onze gids voor dubbelkolomsbandzaagmachines behandelt deze frametypes dieper.
Aandrijfsysteem: motor, wielen en bladsnelheid
Twee wielen sluiten de lus van het mes. Het onderste aandrijfwiel wordt aangedreven via de versnellingsbak; het bovenste spanwiel volgt het blad en draagt het spanmateriaal. Daartussen vermenigvuldigt de transmissie – meestal een wormwielkast op metaalsnijmachines – het koppel en houdt de bladsnelheid stabiel onder volledige belasting.
Wat van belang is bij het vergelijken van machines is het snelheidsbereik, niet alleen het motorvermogen. Bimetaalbladen op zacht staal hebben doorgaans een snelheid van ongeveer 60-80 meter per minuut, roestvrij staal heeft aanzienlijk minder nodig en aluminium heeft meerdere malen meer nodig. Dankzij een aandrijving met variabele frequentie kan één zaag ze alle drie correct bedienen; een machine met vaste snelheid offert stilletjes de levensduur van het mes of de afwerking op, ongeacht het materiaal waarvoor hij nooit is afgestemd.
Mes, geleiders en spanning: de nauwkeurigheidsdriehoek
Het blad is zelf een onderdeel: een doorlopende lus van bimetaal of staal met hardmetalen punten, gekozen op basis van de tandafstand, zodat er minstens drie tanden in de snede blijven zitten. Maar het mes presteert alleen als de twee ondersteunende componenten goed zijn.
Mesgeleiders – hardmetalen kussens of rolsamenstellen op verstelbare geleidingsarmen – houden de mesbalk rechtop, direct boven de snede. Versleten geleiders of armen die te ver uit elkaar staan, laten het mes draaien; het bewijs is drift, afgeschuinde gezichten en vroegtijdige tandafbrokkeling. De bladspanning houdt de band strak tussen de wielen: de hydraulische spanning houdt automatisch een ingestelde waarde vast, terwijl de handmatige spanning afhangt van de aandacht van de machinist.
Een lintzaag is een gespannen, geleide, continu gekoelde lus van staal. Als de snijkwaliteit achteruitgaat, is de oorzaak vrijwel altijd spanning, geleiding of hitte – in die volgorde.
Werktafel, bankschroef en materiële ondersteuning
Klemmen bepaalt net zo goed de haaksheid als elke geleider. De bankschroef moet het werkstuk stijf houden tegen het snijkoppel, en hydraulische bankschroeven doen dit met constante kracht bij elke cyclus – één reden waarom ze standaard zijn op automatische machines. Op CNC-modellen beweegt de bankschroef zelf om de staaf te indexeren voor de volgende snede.
Drie ondersteunende details verdienen een nadere blik. Hoekmogelijkheid – een roterende bankschroef of draaibare kop – verandert één machine in een verstekzaagstation zonder een tweede opstelling, zoals op de KT6140X hieronder. Steunrollen draag de lange voorraad op gelijke hoogte met de tafel, zodat de balk niet kan schommelen als de kerf dieper wordt. Bundel vastklemmen kan een volledig pakket kleine buizen of repen bevatten, waardoor winkels met een hoog volume continu kunnen snijden zonder te herladen.
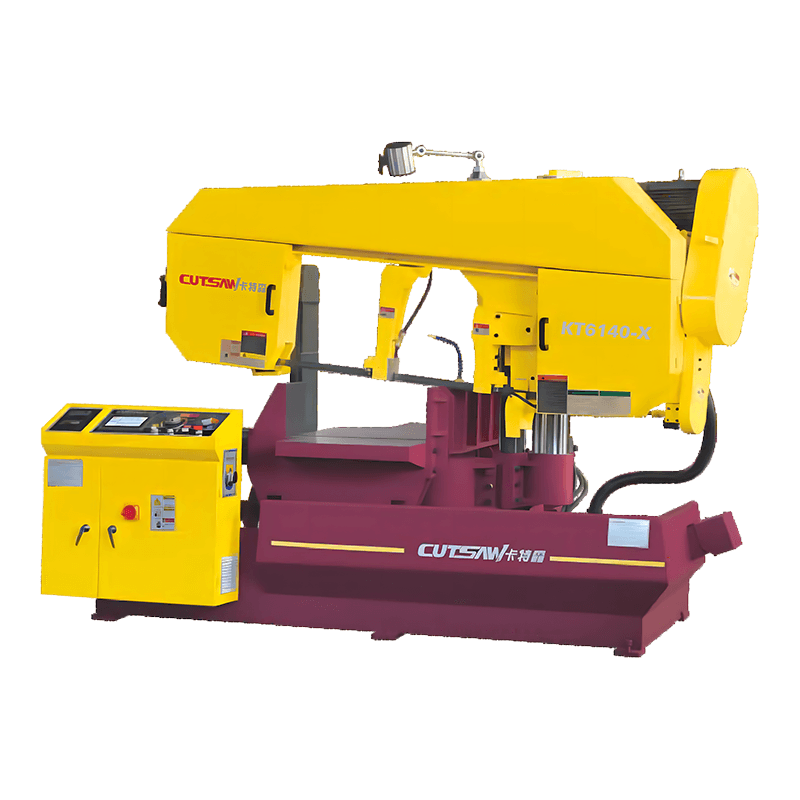 KT6140-X 45 graden hoekzaag voor het zagen van metaal Met een hoekmogelijkheid voor versteksneden verandert deze machine een enkele opstelling in een verstekzaagstation, passend bij de ondersteunende details die hierboven zijn beschreven. Verstelbare snijhoeken zorgen voor nauwkeurige afschuiningen, waardoor het een praktische keuze is voor winkels die hoeken snijden zonder een tweede machine. Bekijk Product →
Koelsysteem en spaanverwijdering
Bandzagen is een proces van warmtebeheer. Het koelsysteem – pomp, tank en mondstukken – laat beide zijden van het blad onder water lopen, onttrekt warmte aan de tanden en spoelt spanen uit de slokdarm, zodat deze niet opnieuw worden gesneden. Een staalborstel bij het aandrijfwiel reinigt de band bij elke omwenteling; grotere automatische machines voegen een spaantransportband toe die spanen verwijdert zonder de productie te onderbreken.
Hydrauliek en besturing: van halfautomatisch tot CNC
De hydraulische krachtbron is de kracht van de machine: hij laat de kop zakken, klemt de bankschroef vast en past voedingskracht toe. Basismodellen regelen de voeding met doorstroomkleppen; Controle bij constante belasting bewaakt in plaats daarvan de snijweerstand en past de voedingsdruk in realtime aan, waardoor het mes en de afwerking worden beschermd wanneer de doorsnede halverwege de snede verandert.
Daarboven zitten de automatiseringscomponenten. Een semi-automatische machine voert de snede uit, maar wacht tot de operator heeft geladen. Een volautomatische CNC-machine voegt servovoeding toe, een programmeerbare controller en een HMI voor snijlengte, hoeveelheid en nesting; Modellen zoals de onderstaande KT560NC voegen wielaandrijving met variabele frequentie toe, zodat de bladsnelheid en voedingssnelheid aan elke taak kunnen worden aangepast.
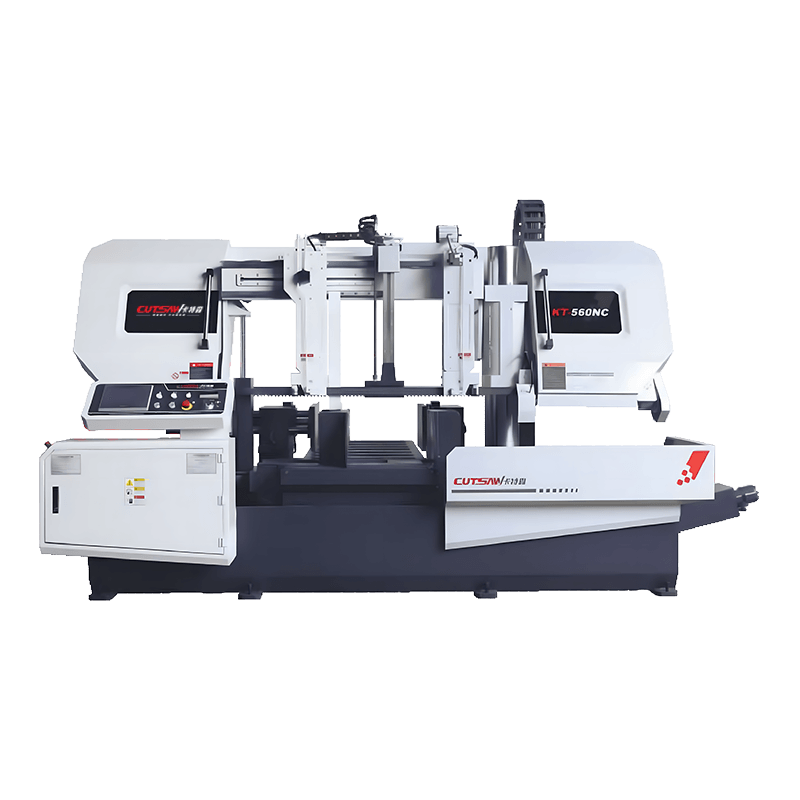 KT-560NC Volautomatische CNC horizontale lintzaag Als volautomatisch model met servovoeding, programmeerbare besturing en wielaandrijving met variabele frequentie voldoet deze zaag aan de hierboven besproken automatiseringscomponenten. Hiermee kunnen operators de messnelheid en -toevoer afstemmen op elke taak, terwijl ze de snijlengte en -hoeveelheid zonder toezicht kunnen snijden. Bekijk Product →
Onderdeelchecklist: wat u moet controleren voordat u koopt
Gebruik de componentenkaart als inspectiereeks. De onderstaande tabel vat de acht groepen en de controles samen die hun werkelijke toestand op een demonstratievloer onthullen.
| Component | Wat het doet | Wat u moet controleren voordat u koopt |
|---|---|---|
| Bed en frame | Draagt de bankschroef en het werkstuk, absorbeert trillingen | Gelaste, spanningsarme constructie; juiste basisnivellering |
| Zaagkop en kolommen | Begeleidt de hoofdbeweging, draagt wielen en geleiders | Dubbele kolommen of starre spil; soepele, gecontroleerde afdaling |
| Aandrijf- en loopwielen | Vorm en drijf de meslus aan | Wielmaat en uitlijning; stabiele bladvolging |
| Motor en versnellingsbak | Lever koppel en bladsnelheid | Snelheidsbereik of VFD afgestemd op uw materiaalmix |
| Mesgeleiders en spanning | Houd de mesbalk rechtop | Hardmetalen of rolgeleiders; hydraulische spanningscontrole |
| Bankschroef en materiële ondersteuning | Klem en indexeer het werkstuk | Hydraulische bankschroefkracht; hoekmogelijkheid; steunrollen |
| Koelmiddel- en spanenbehandeling | Houd de hitte onder controle en voer het spanen af | Mondstukdekking op beide meslopen; tankgrootte; chip transportband |
| Hydrauliek en CNC | Beheer de voedingskracht en automatisering | Controle bij constante belasting; servo-feed; HMI-functies |
De componenten afstemmen op uw kniplijst
Componentenkennis verandert een catalogus in een beslissing. De hele dag grote massieve staven snijden? Kolomstijfheid en voeding met constante belasting domineren. Kleine buis bundelen? Automatische invoer en bundelklemming zijn belangrijker dan piekvermogen. Hoekverbindingen voor kozijnen? Een roterende bankschroef verwijdert een volledige tweede opstelling. Plaat, balk en lange structurele werkzaamheden wijzen naar verticale lay-outs.
We bouwen al deze lay-outs in eigen huis als een Fabrikant van CNC-bandzaagmachines gevestigd in Zhejiang, China – produceert sinds 2000, met een jaarlijkse capaciteit van 3.600 machines en ISO 9001- en CE-certificering achter elke verzending. Vertel ons uw materiaal, sectiegrootte en dagelijks volume, en wij zullen elke componentkeuze toewijzen aan uw zaaglijst in plaats van aan een specificatierace.
Loop elke kandidaat-machine in dezelfde volgorde: frame, kop, wielen, aandrijving, geleidingen, spanning, bankschroef, koelvloeistof, bedieningselementen. Vraag de leverancier om elk onderdeel onder reële belasting te demonstreren, en niet inactief, en om uit te leggen waarom elk onderdeel de afmetingen heeft zoals het is. De machine die zuiver antwoordt, is degene die over een paar jaar nog steeds zal snijden.


