


De smederij die 2.000 stalen knuppels per ploegendienst snijdt, heeft te maken met een eenvoudig probleem: een lintzaag uit één stuk houdt de operator bezig en het blad inactief. Eén stuk laden, klemmen, snijden, lossen, herhalen. De machine besteedt evenveel tijd aan wachten als aan snijden. Een automatische zaagmachine met meerdere knuppels verandert die dynamiek. Het groepeert meerdere blokken in één klem, transporteert ze automatisch naar een geprogrammeerde lengte en snijdt de hele bundel in één beweging. De cyclus produceert meerdere afgewerkte stukken tegelijk en de operator hoeft geen laad-, meet- en opspanwerkzaamheden tussen elk werkstuk uit te voeren.
Wat definieert een automatische zaagmachine met meerdere knuppels
Een automatische zaagmachine met meerdere knuppels is een productielintzaag die is gebouwd om meer dan één knuppel per cyclus te zagen. Knuppels, rond, vierkant, rechthoekig of plaatvormig, worden naast elkaar in een bundel geladen, als één groep geklemd en automatisch naar een programmeerbare stop gevoerd. Vervolgens zakt het zaagframe in één keer door de volledige bundeldoorsnede.
Bundelzagen is de mogelijkheid die deze machines onderscheidt van standaardzagen. Een conventionele lintzaag houdt één werkstuk vast; een machine die bundels kan maken, oefent een uniforme klemdruk uit over de hele groep, zodat het mes elke stuk hout tegelijkertijd snijdt. Het productiviteitseffect is onmiddellijk merkbaar: een machine die een bundel van zes vierkante stalen knuppels van 100 mm snijdt, verwijdert metaal met een snelheid van één blok van 300 mm x 100 mm, maar levert zes stuks per cyclus in plaats van één.
Dit is de ontwerplogica achter de IoTNC300 hogesnelheids-CNC-lintzaag met bundelsnijden . Het combineert een hoge bladsnelheid, een bankschroef die geschikt is voor bundels en servogestuurde voeding voor batchproductie. Voor een fabriek die dagelijks identieke blokken snijdt, wordt het zagen een geautomatiseerde cel in plaats van een handmatige taak.
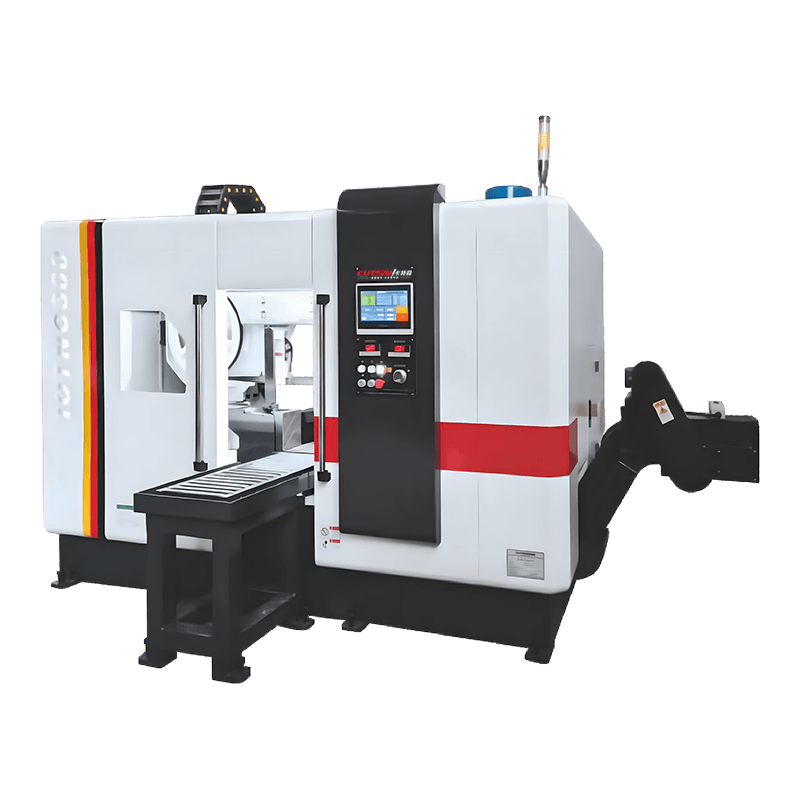 OEM/ODM IOTNC300 Hoge snelheid CNC-lintzaagmachine met bundelsnijfunctie fo Zhejiang SINAIDA Machine tools Co., Ltd is Top China OEM / ODM IOTNC300 Hoge snelheid CNC-lintzaagmachine met bundelsnijfunctie voor Ste ... Bekijk Product →
Tot de praktische definitie behoren ook automatische lengteaanslag, hydraulische klemming en een besturingssysteem dat snijprogramma's opslaat. Zonder deze kenmerken is een machine slechts een grotere lintzaag; met hen ondersteunt het vrijwel onbeheerde cycli.
Belangrijkste specificaties om te vergelijken voordat u koopt
Stel een korte specificatielijst op voordat u modellen vergelijkt. Onderstaande parameters hebben het grootste effect op de bundelcapaciteit en cyclustijd.
| Parameter | Wat het controleert | Waar u op moet letten |
|---|---|---|
| Bundelcapaciteit (breedte x hoogte) | Maximale doorsnedesnede in één doorgang | Passend bij uw grootste bundel bundels, niet bij afzonderlijke blokken |
| Snelheid van het mes | Snijsnelheid en levensduur van het mes | Variabele snelheidsaandrijving met een bereik van ongeveer 20-150 m/min |
| Afmetingen blad | Framegrootte en zaagdiepte | Langere en bredere messen verbeteren de stabiliteit |
| Voersysteem | Lengtenauwkeurigheid en cyclusconsistentie | Servovoeding met programmeerbare snijlengte |
| Klemsysteem | Bundelstijfheid tijdens het snijden | Hydraulische klem met instelbare druk |
| Besturingssysteem | Automatisering en herhaalbaarheid | Opgeslagen programma's voor verschillende blokgroottes |
Lees de capaciteitswaarde als een bundel, niet als een enkele reep. Een machine die geschikt is voor een ronde staaf van 300 mm kan nog steeds te klein zijn voor zes staven van 100 mm als de bankschroefopening de totale bundelbreedte niet kan accepteren.
Automatiseringsniveaus: wat automatisch eigenlijk betekent
Bij halfautomatische zagen moet de operator knuppels laden, de cyclus starten en wachten tot het blad terugkeert. Voor incidenteel bundelwerk is dat acceptabel. Overweeg voor lange productieruns drie automatiseringsfasen.
- Automatische invoer: rollentafels of een shuttle-bankschroef voeren de bundel na elke slag naar de snijlijn.
- Programmeerbare lengtecontrole: het besturingssysteem slaat de beoogde snijlengte, het aantal stuks en de voedingssnelheid op, zodat de operator een taaknummer selecteert in plaats van elke knuppel te meten.
- Volledige integratie: de zaag kan worden aangesloten op stroomopwaartse verwerkings- en stroomafwaartse afvoerapparatuur, handig in continue extrusie- of smeedlijnen.
De KT330Z automatische invoerbandzaag zit in het middenstadium. Het versnelt het werk automatisch en behoudt een consistente snijlengte zonder constante aandacht van de operator. Voor een werkplaats die overstapt van enkelstukssnijden naar bundelwerk is dat meestal de eerste upgrade.
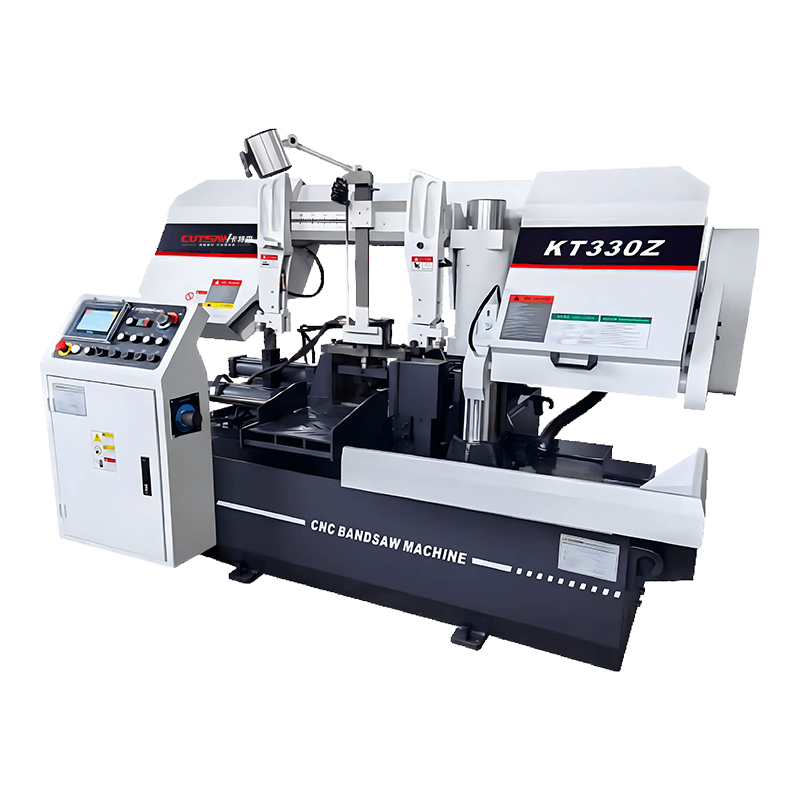 OEM/ODM KT330Z Automatische invoerbandzaagmachinefabrikanten, fabriek - Zhejiang Zhejiang SINAIDA Machine tools Co., Ltd is Top China OEM / ODM KT330Z automatische invoerbandzaagmachinefabrikanten en fabriek, hoge perfor... Bekijk Product →
Eén punt verdient de nadruk: automatisch voeren betekent niet automatisch laden. Een operator bouwt de bundel nog steeds op de invoertafel, omdat de samenstelling van de bundel verandert afhankelijk van de materiaalkwaliteit en -grootte. Het is de taak van de machine om de snijcyclus volledig automatisch te laten verlopen zodra de bundel op zijn plaats ligt.
Aluminium, staal en koper: de zaag afstemmen op het materiaal
Zagen met knuppels komt het vaakst voor bij de extrusie van aluminium, het smeden van staal en de verwerking van koper of messing. Elk materiaal stelt andere eisen aan de machine.
- Aluminium knuppels zijn zacht en gomachtig. Ze hebben een hoge bladsnelheid nodig, vaak 90-180 m/min, scherpe tandgeometrie en overstromingskoelmiddel om spaanlassen te voorkomen. Het vastklemmen is eenvoudig, maar de bladspleet kan inzakken als de tandsteek te fijn is.
- Stalen knuppels zijn sterker. De snelheid daalt tot ongeveer 25-60 m/min voor koolstofstaal, en de machine heeft voedingskracht en stijfheid nodig om rechtheid te behouden. Hierbij wordt vanwege de stabiliteit de voorkeur gegeven aan een dubbelkolomsframe; de gids voor dubbelkolomsbandzaagmachines verklaart waarom die structuur weerstand biedt aan doorbuiging onder belasting.
- Koper en messing snijden goed bij gematigde snelheden, maar produceren fijne spanen die moeilijk te verwijderen zijn. Een spanentransportband en goede koelmiddelfiltratie maken dus echt een verschil.
De rechtheidstolerantie onderscheidt ook machineklassen. Een productielintzaag op een goed vastgeklemde bundel heeft doorgaans een haaksheid van het snijvlak binnen ongeveer 0,5 mm per 100 mm materiaaldikte. Een CNC-machine met constante hydraulische belasting kan betere resultaten behalen omdat de mesdaling wordt geregeld op basis van de gemeten snijweerstand in plaats van op basis van een vaste voedingssnelheid. Dat is de reden waarom constante belastingskenmerken verschijnen op zagen die bedoeld zijn voor hardstalen knuppelwerk.
Meskeuze, snijnauwkeurigheid en veelvoorkomende valkuilen
De keuze van het mes is het eerste waar operators de fout in gaan bij het snijden van bundels. De effectieve snijbreedte is niet de diameter van de enkele knuppel; het is de totale breedte van de ingeklemde bundel. Een mes met een grove spoed lijkt misschien de juiste keuze voor een grote metaalmassa, maar als de bundel bestaat uit staven van 80 mm met kleine openingen ertussen, ziet het mes een onderbroken snede. Bimetaalbladen met variabele spoed zijn de praktische standaard omdat ze beter omgaan met fluctuerende tandaangrijping dan ontwerpen met een vaste spoed.
Nauwkeurigheidsproblemen beginnen meestal met klemmen. Een ongelijke bundel laat individuele knuppels onder het blad verschuiven, waardoor een taps of afgeronde hoek op één stuk ontstaat. Controleer drie dingen voordat u zich zorgen maakt over het mes.
- De bundelhoogte moet over de volledige breedte gelijk zijn; plaats de grootste knuppels onderaan.
- De klemdruk moet verschuiving voorkomen zonder zacht aluminium te vervormen.
- De bladgeleiders moeten dicht bij het werkstuk zitten; De brede geleidingsafstand versterkt de doorbuiging.
Snijsnelheid en voedingssnelheid moeten ook worden ingesteld voor de totale bundelmassa, niet voor de uiteindelijke stukgrootte. Bij automatisch bedrijf compenseert de besturing tijdens de neerwaartse slag. Op semi-automatische machines moet de operator de voeding aanpassen wanneer de bundelgrootte verandert. Dat is de reden waarom servogestuurde CNC-machines gedurende een lange dienst een consistentere oppervlakteafwerking en maatcontrole leveren.
Kies de juiste machine voor uw productievolume
Ga uit van het productievolume en de blokgrootte, niet van de machineprijs. De juiste keuze verandert met de doorvoer.
- Tot 500 blokken per ploegendienst met frequente maatwisselingen: een halfautomatische hydraulische lintzaag met bundelklemming en verstelbare aanslag is voldoende.
- 500 tot 1.500 knuppels per ploegendienst met herhaalde formaten: kies voor een automatische aanvoermachine met geprogrammeerde lengtecontrole en een aangedreven rollentafel.
- Ruim 1.500 knuppels per ploeg of hele grote bundels: een volwaardige CNC-machine, zoals de KT860NC volautomatische metaallintzaag
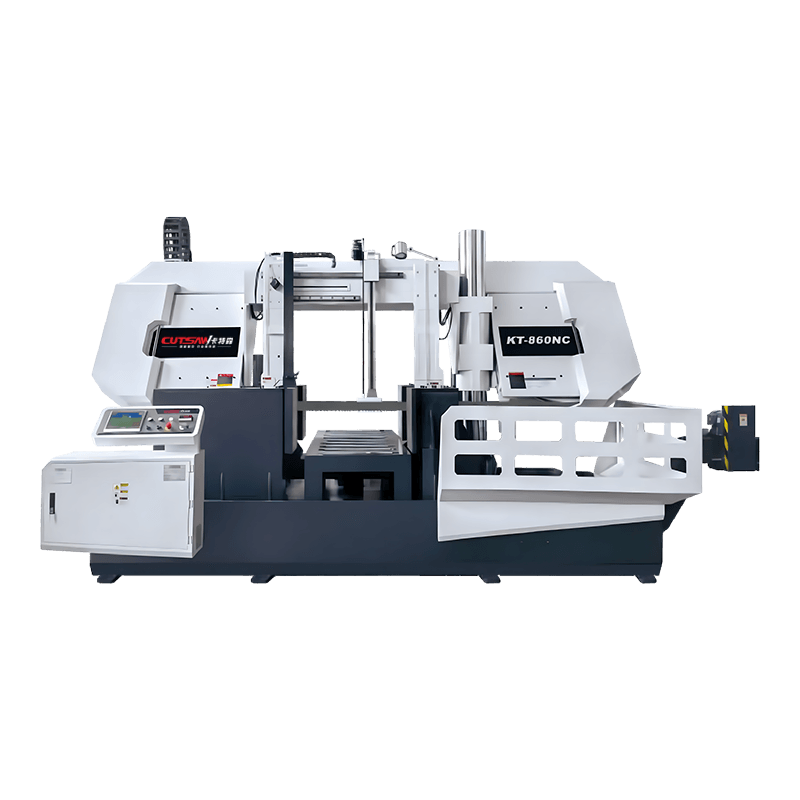 OEM/ODM KT-860NC Horizontale hogesnelheidsvolautomatische lintzaagmachine voor metaal Zhejiang SINAIDA Machine tools Co., Ltd is Top China OEM / ODM KT-860NC Horizontale hoge snelheid volautomatische lintzaagmachine voor metaalproductie... Bekijk Product → combineert servotoevoer, hoge bladsnelheid en automatische afvoer voor vrijwel onbeheerd gebruik.
Frameconstructie is net zo belangrijk als automatisering. Frames met dubbele kolommen en portaalframes zijn beter bestand tegen bladafbuiging dan vrijdragende ontwerpen, vooral bij brede bundels. En de capaciteit moet altijd als bundel worden gecontroleerd: meet de totale breedte, hoogte en gewicht van de bundel en vergelijk deze vervolgens met de bankschroefopening van de machine en de invoertabel.
Neem ten slotte de bedrijfskosten mee in de beslissing. Automatische machines verbruiken meer stroom en hebben meer gepland onderhoud nodig, maar ze verkorten de cyclustijd per stuk. De eerlijke vergelijking is de cyclustijd per knuppel, niet per bundel, omdat een bundel van zes knuppels zes onderdelen produceert in ongeveer de tijd die een zaag uit één stuk er één zaagt.
Een automatische zaagmachine met meerdere knuppels is de meest directe manier om de doorvoer te verhogen in een werkplaats waar identieke blokken in volume worden gezaagd. De drie beslissingen die er toe doen zijn bundelcapaciteit, klemintegriteit en automatiseringsdiepte. Lijn ze uit met uw materiaal en verschuif het volume, en de zaag wordt een betrouwbare cel die niet voortdurend in de gaten hoeft te worden gehouden. Voor een nadere blik op de hier genoemde modellen, blader door het volledige assortiment CNC-bandzaagmachines en vergelijk hun bundelmogelijkheden met uw beoogde cyclustijd.


